


Profesyonel Üretici PPR Boru Plastik Ekstruderler PPR Boru Ekstrüzyon Yapma Makinesi
Tanım
| Durum: | Yeni | Toz Durumu: | 380V / 50HZ Veya Özelleştirilmiş |
|---|---|---|---|
| Kapasite: | 150-220kg/saat Veya Özelleştirilmiş | Boru Çapları: | 20-110mm Veya Özelleştirilmiş |
| Uygun Malzemeler: | HDPE PPR LDPE LAYPE | ||
| Vurgulayın: |
Plastik PPR Boru Üretim Hattı 20mm,PPR Boru Üretim Hattı 110mm,110mm PPR Boru Ekstruder Makinası |
||
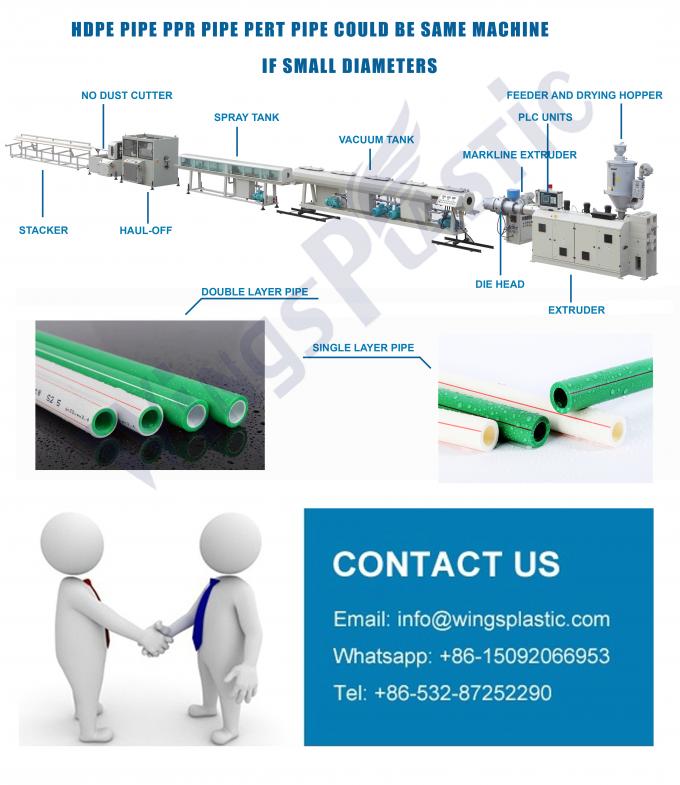
Plastik PPR Boru Ekstruder Makinesi Üretim Hattı
Üretim Akışı:
Hammadde + renkli masterbatch → karıştırma → vakum besleme → hammadde kurutma → tek vidalı ekstruder → renkli tel ekstruder → spiral kalıp → boyutlandırma manşonu → sprey vakum şekillendirme kutusu → sprey soğutma suyu deposu → sprey kodlama makinesi → palet çekiş makinesi → bitmiş ürün denetimi ve paketleme.
PPR boruların üretim sürecinde karşılaşılan sorunlar nasıl çözülür?
1. Tüpün yüzeyinde yanık izlerinin bulunması, vücutta veya burunda oluşan aşırı sıcaklıktan kaynaklanabilir; Makine kafası ve filtre iyice temizlenmemiş; Granül malzemedeki yabancı maddeler; Hammaddelerin zayıf termal stabilitesi veya yetersiz termal stabilite dozajı; Sıcaklık kontrol cihazı arızalı.
2. Boru yüzeyindeki siyah şeritler yüksek kafa sıcaklığı ve filtrenin iyice temizlenmemesinden kaynaklanabilir.
3. Boru yüzeyindeki parlaklık eksikliği kalıp sıcaklığının düşük veya yüksek olmasından kaynaklanabilir.
4. Borunun yüzeyindeki kırışıklıklar kalıp etrafındaki eşit olmayan sıcaklıktan kaynaklanıyor olabilir; Soğutma suyu çok sıcak; Çekiş çok yavaş.
5. Borunun iç duvarının pürüzlülüğü, maça çubuğunun düşük sıcaklığına bağlı olabilir; Vücut ısısı çok düşük; Vida sıcaklığı çok yüksek.
6. Borunun iç duvarındaki çatlaklar malzemedeki yabancı maddelerden kaynaklanabilir; Çekirdek çubuğun sıcaklığı çok düşük; Düşük vücut ısısı; Çekiş hızı çok hızlı.
7. Borunun iç duvarında düzgünsüzlükler olabilir, bu da aşırı yüksek vida sıcaklığına neden olabilir; Vida hızı çok hızlı.
8. Borunun iç duvarında nemlenmiş olabilecek kabarcıklar olabilir.
9. Boru duvarının eşit olmayan kalınlığı, ağız kalıbı ile göbek kalıbının hizalanmamasına neden olabilir; Düzensiz kafa sıcaklığı; Kararsız çekiş; Basınçlı hava dengesizdir.
10. Borunun bükülmesi eşit olmayan duvar kalınlığına neden olabilir; Makine kafasının çevresinde eşit olmayan sıcaklık; Makine kafasının soğutma oluğu ile çekişli kesme merkezi aynı hizada değil; Soğutma oluğunun her iki ucundaki delikler eşmerkezli değildir.
11. Gövdenin yetersiz plastikleşmesi nedeniyle ürün kırılgan hale gelebilir; Vida hızı çok hızlı; Kafa sıcaklığı çok düşük; Reçine viskozitesi çok yüksek.
12. Borunun büyük boylamasına veya enine büzülmesi, boyutlandırma manşonunun çapı ile kalıbın iç çapı (enine) arasında büyük bir radyal farka neden olabilir; Çekiş hızı çok yüksek (boyuna).
13. Ani yavaş deşarj, vida besleme bölümünde yüksek sıcaklığa neden olabilir; Gövdeye su girişi; Makine kafasındaki eriyiğin basıncı düşüktür.
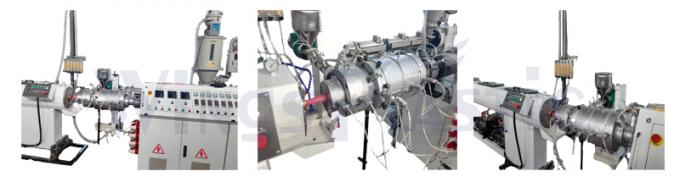
Makina Temel Bilgileri
| Ekstruder Boyutu | Ana Motor | Maksimum Kapasite | Boru Çapı |
| 65/33 | 37 kW | 150kg/saat | 16-63 mm |
| 65/33-H | 45kw | 180kg/saat | 16-63 mm |
| 65/33-H | 55kw | 200kg/saat | 20-110mm |
Etiket:LLDPE Plastik Boru Üretim Hattı, PLC PPR Plastik Boru Üretim Hattı, LDPE LLDPE PPR Boru Üretim Hattı
İletişim Bilgileri
QINGDAO WINGS PLASTİK TEKNOLOJİSİ CO.,LTD
İlgili kişi:Bay Wang
Tel:+86 15092066953
Faks:532-87252290
Teknik Parametreler:
|
Makine Tipi |
Ekstruder Tipi |
Boru Çapı Dış Çap |
Maksimum Çıkış |
|
PPR-63 |
SJ70/32-37kw |
16-63 mm |
140kg/saat |
|
PPR-110 |
SJ65/33-55kw |
20-110mm |
180kg/saat |
Popüler Etiketler: ppr boru imalat makinesi, Çin ppr boru imalat makinesi üreticileri, tedarikçiler, fabrika, PPRC boru makinesi


